日德联手断供高铁车轮,宁可丢订单,也要卡死中国高铁,真以为捏住了命脉?结果没想到,中国直接全线攻克核心技术,实现完全国产,反手还出口打脸
麻烦看官老爷们右上角点击一下“关注”,感谢您的支持!
中国铁路车轮自主研发的历史并不短。早在1964年,马钢就研制出了我国第一个辗钢整体车轮,结束了我国车轮轮箍长期依赖进口的历史。
到了2001年,马钢又启动高品质整体机车车轮项目,经过15年持续攻关,掌握了生产制造和质量控制关键技术,并实现了相关产品进口替代。科技部2017年的公开资料还显示,相关产品已经出口到北美。
这说明一个问题:中国高铁车轮的发展,并不是突然有一天受到所谓“断供”刺激,才开始从零搞研发,而是一条持续了几十年的自主攻关路线。
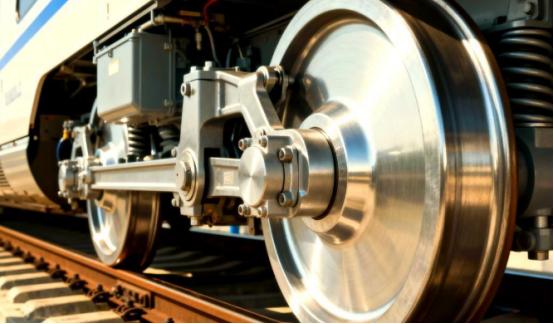
真正困难的是高速车轮。
中国高铁速度不断提升以后,对车轮提出了更高要求。
国务院国资委2025年公布的资料显示,高铁车轮研发生产涉及50多项关键技术,属于技术要求高、生产难度大、加工精度高的产品。比如高速运行时,车轮必须保持足够稳定,相关形位尺寸精度要控制在很小范围内。
这就意味着,光把钢炼出来还远远不够。
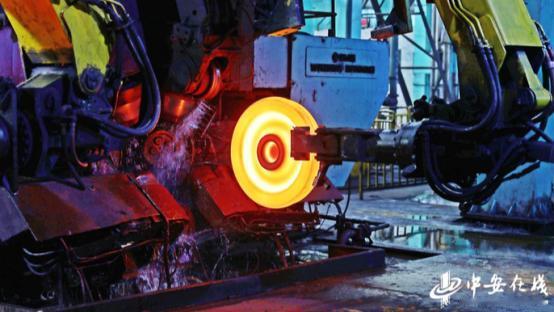
钢材里面的杂质控制、冶炼质量、锻造和轧制、热处理、探伤、机械加工,每一道工序都要过关。尤其是车轮长期高速转动,最怕的就是疲劳损伤和裂纹。
因此,研发人员不仅要把产品造出来,还必须通过大量试验和长期运行考核证明它可靠。
这也是为什么中国高速车轮真正实现国产化,并不是一纸证书就结束了。
2017年,马钢350公里级高速车轮获得CRCC认证,随后进入实际应用。到了2024年12月,马钢时速350公里高速车轮通过60万公里严苛考核,正式进入规模化运用阶段。
也就是说,一只车轮能不能真正装到高速列车上,最终还是要靠长期运行数据说话。
我觉得60万公里这个数字特别能说明问题。
实验室里的数据可以漂亮,电脑里的模拟也可以漂亮,可高铁每天载着成百上千名乘客运行,车轮必须经得住真实线路、真实天气和真实运行环境的长期考验。
对于这种关系到公共安全的核心零部件,国产化不是“造出来”这么简单,而是要经历研发、认证、装车、考核,再进入规模化应用。
而中国车轮产业现在走到的阶段,也已经不只是解决“有没有”的问题。
2025年公布的资料显示,马钢350公里级高速车轮已经完成60万公里考核并进入规模化运用;
与此同时,CR450动车组样车在2024年12月发布,其试验过程中跑出了453公里的国内最高时速纪录,而采用的同样是马钢车轮。
这意味着中国高速车轮正在随着整车速度不断提高继续升级。
从过去解决进口替代,到现在继续挑战更高速度等级,背后的逻辑其实很清楚:真正的产业竞争,不是谁能够永远把某一项技术藏起来,而是谁能够不断研发、不断验证、不断把产品做成熟。
我认为,这也是这件事情最值得普通人关注的地方。
我们经常说“核心技术不能被卡脖子”,但核心技术到底怎么来的?不是喊几句口号就能来的,更不是砸钱买一套设备回来就算成功。
它需要材料、设备、工艺、人才、试验平台和整车企业共同配合,需要一个完整产业链长期磨合。
高铁车轮就是一个很典型的例子。
从1964年中国制造出第一只辗钢整体车轮,到2001年启动高品质整体车轮攻关,再到2017年350公里级高速车轮获得认证,2024年完成60万公里考核,中国车轮产业走了几十年。
而产业自主能力最终还会体现在标准上。
2026年7月2日,国家标准《铁路用粗制轮箍》发布,标准号为GB/T 8602-2026,计划于2027年2月1日实施。
公开信息显示,该标准由全国钢标准化技术委员会归口,宝武集团马钢轨交材料科技股份有限公司、中车大同电力机车有限公司、中车戚墅堰机车有限公司和冶金工业信息标准研究院等单位参与起草。
这一步看起来没有高铁飞驰那么壮观,却非常重要。
一个产业真正成熟,不只是能生产产品,还要有自己的检测方法、质量体系和标准体系。产品怎么验、质量怎么定、参数怎么测,都需要有一套稳定规则。
所以,如果把中国高铁车轮几十年的发展过程串起来,我看到的不是一个简单的“外国断供,中国反杀”的故事,而是一场更漫长、更真实的工业积累。
中国并不是因为某一次外部压力才突然学会制造高速车轮,而是在几十年的研发过程中,一点一点把材料、制造、加工、检测和应用能力补齐。
我尤其认同一个朴素的道理:真正可靠的自主能力,从来不是为了某一天拿出来“打脸”谁,而是为了关键时候自己有选择。
信源:全国标准信息公共服务平台,2026年7月2日发布《GB/T 8602-2026 铁路用粗制轮箍》,实施日期为2027年2月1日。