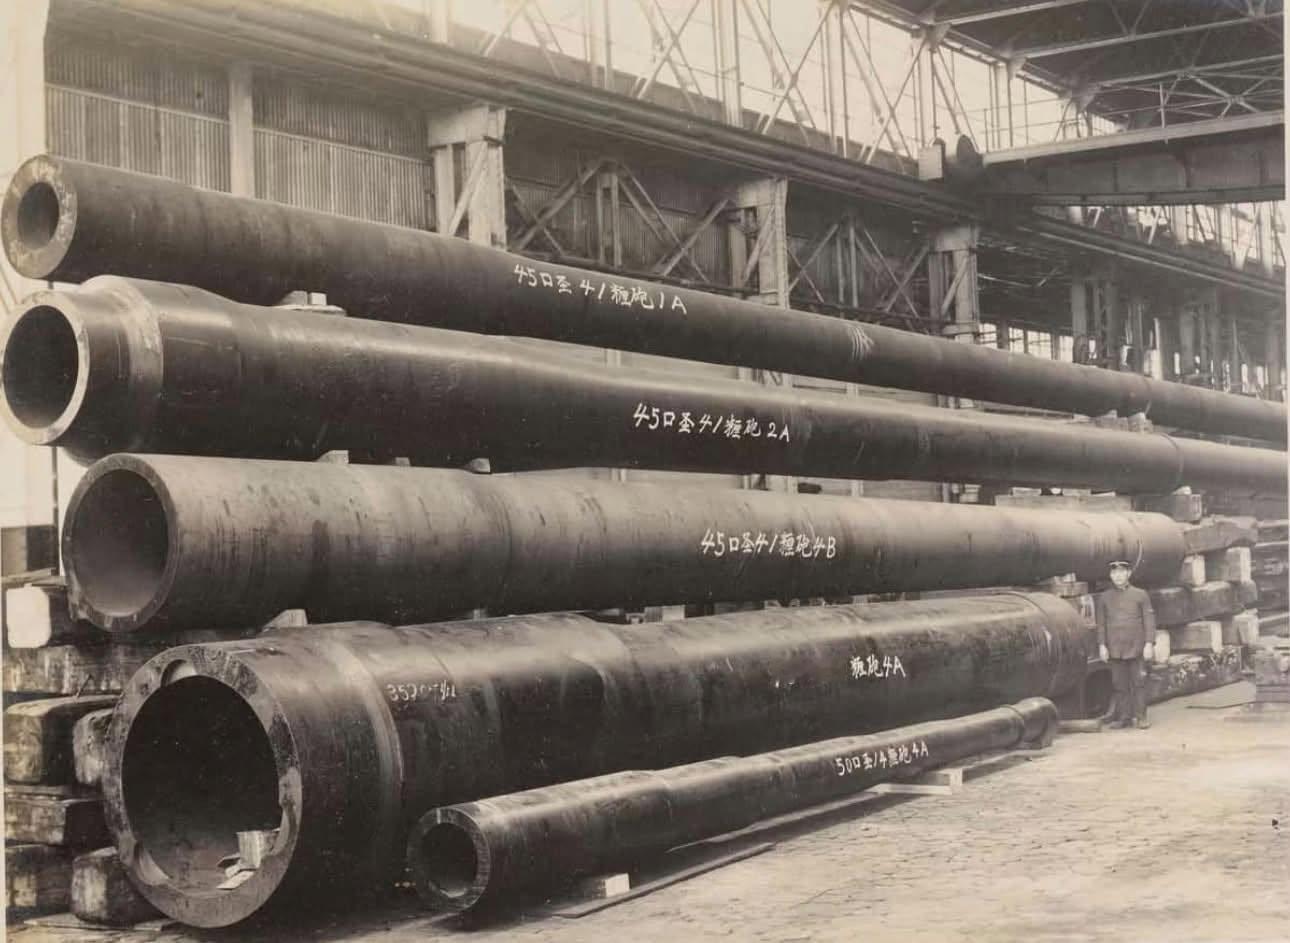
【 大舰巨炮时代的钢铁精髓:14至16英寸战列舰主炮的完整制造工艺】【图1】 照片拍摄于日本制钢所(JSW)室兰工厂的半露天炮管堆放场。画面右下角站着一名身穿深色海军制服或工厂工作服的人员,形成了鲜明的人体比例参照。二战前,这类照片属于高度机密资料。照片中堆放的核心部件,正是装备于旧日本海军长门级战列舰(长门、陆奥),以及加贺级、天城级等八八舰队计划主力舰的「四五口径三年式四一厘米炮」炮管及其锻造半成品。烽火问鼎计划每天认识一件兵器
在大舰巨炮时代,这些巨型舰炮代表着一个国家在重工业、冶金、机械锻造和精密加工领域所能达到的最高水平,是国家综合工业实力的重要体现。本文介绍的制造流程主要基于第二次世界大战前后的工业技术体系。尽管现代工业技术已经取得巨大进步,但人类早已不再生产如此规模的重型舰炮。
主炮发射瞬间,炮膛内部需要承受超过3000千克力/平方厘米(约300兆帕)的巨大膛压,以及数千摄氏度的高温。根据材料力学中的拉梅公式(Lamé's Equations),单层厚壁圆筒在承受内部高压时,其应力分布并不均匀:炮管内壁承受的环向拉应力最大,而外壁无法充分分担内壁所承受的载荷。如果仅依靠单层厚钢管结构,内壁应力就可能超过材料的屈服极限,最终导致炮管破裂。
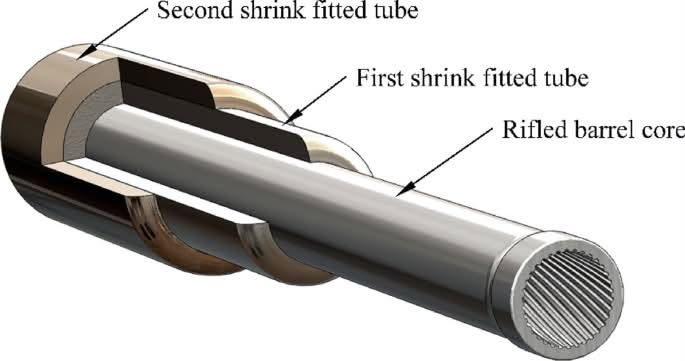
因此,历史上大型舰炮制造的核心技术之一,就是采用预应力复合结构:通过外层结构对内层炮管施加径向压缩力,使炮管在未发射时就处于预压状态。炮弹发射时,火药燃气产生的膛压首先抵消这部分预压应力,从而降低炮管内壁承受的实际拉应力。
二战时期,英、美、日、德、意大利等海军强国制造14至16英寸舰炮,主要涉及以下工艺流程:
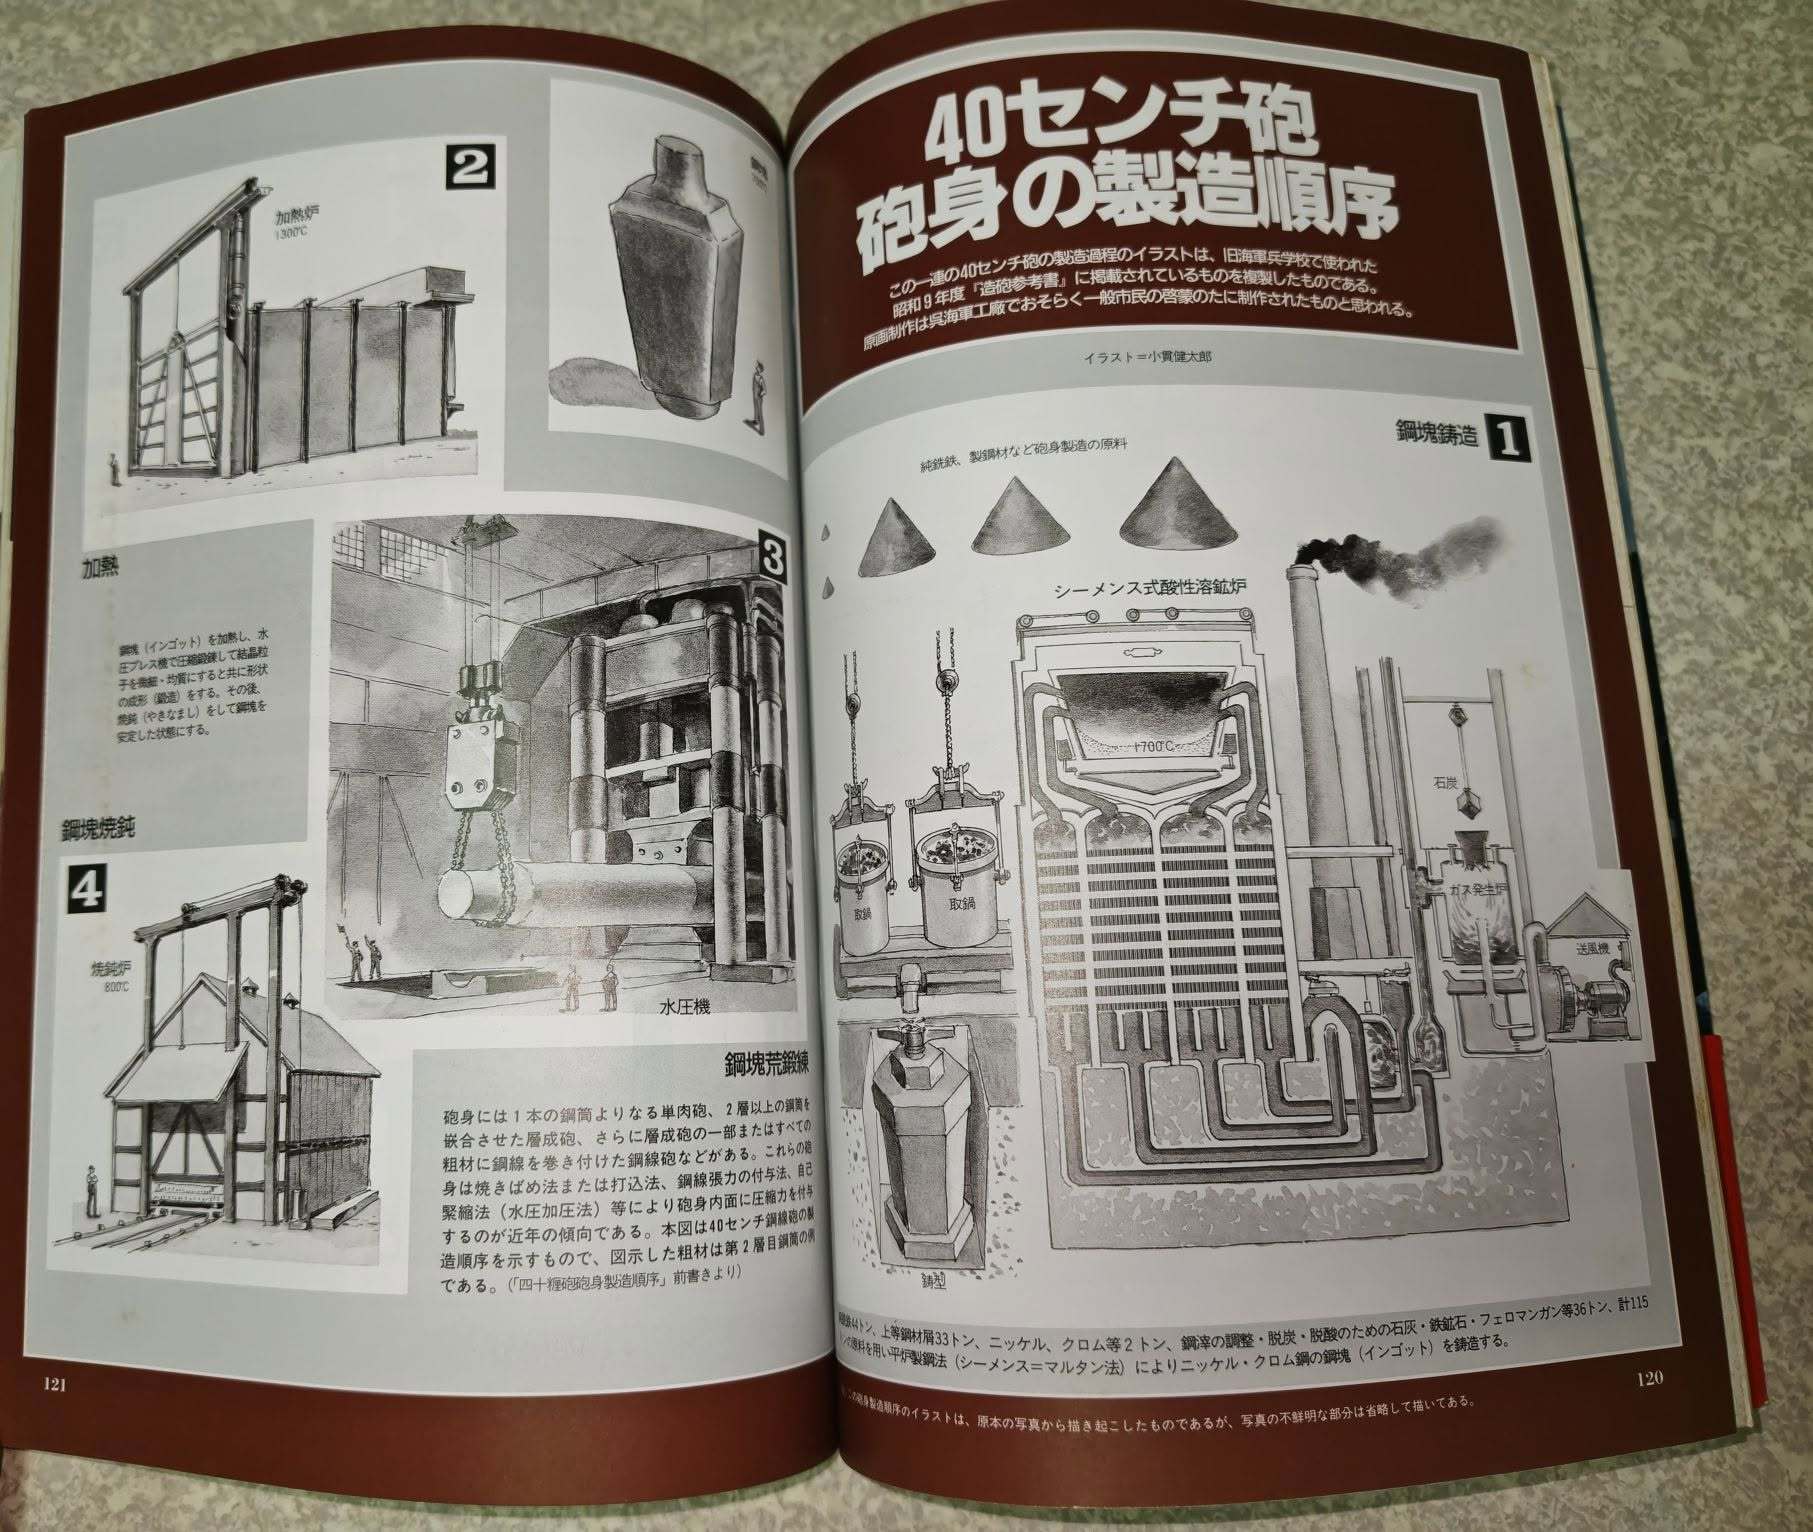
1. 特种合金钢冶炼与超大型钢锭铸造
炮钢通常采用高纯度镍铬钼合金钢(Ni-Cr-Mo Steel),具有较高的抗拉强度(可达800至1000兆帕以上)、良好的疲劳强度和冲击韧性。铸造一根大型炮管所需的钢锭,重量往往达到150至200吨甚至更高。
为了防止钢液在冷却凝固过程中产生气孔、裂纹以及成分偏析,铸造时需要使用耐火材料制成的保温冒口。由于二战前真空脱氢技术尚未普及,工厂主要依靠大型平炉或电弧炉进行高标准炼钢和精炼。钢锭脱模后,还需要经过长时间的高温均热和缓慢冷却处理,以改善内部组织、促进成分均匀化,并尽可能降低氢含量,减少氢致白点裂纹等缺陷,确保钢锭内部组织致密、均匀。
2. 万吨级水压机锻造与深井式立式热处理
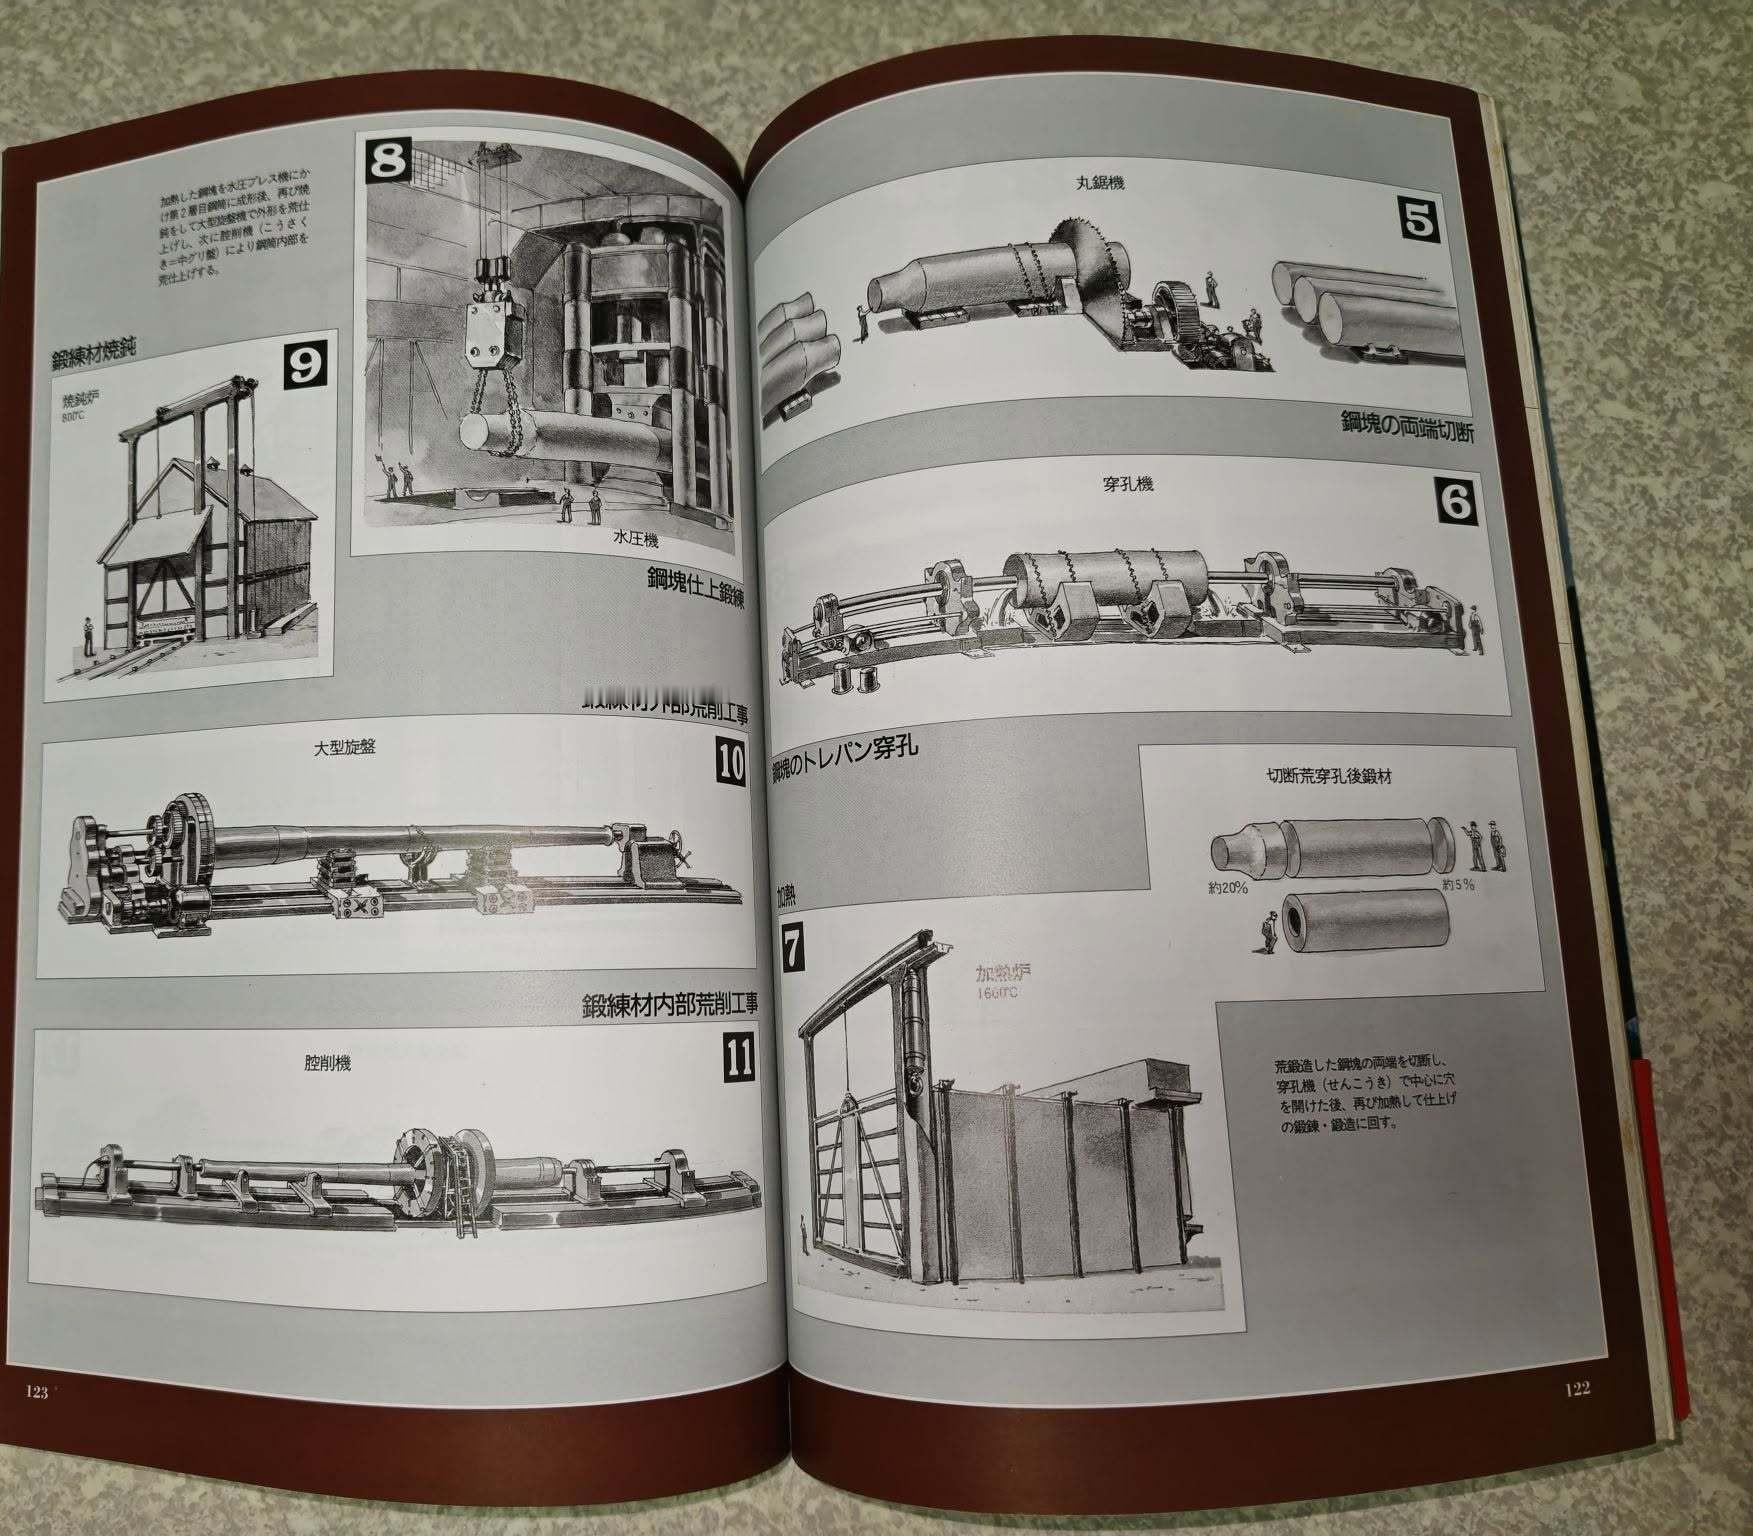
铸态钢锭的内部组织通常比较粗大,力学性能也不够理想,因此必须经过大型锻造设备加工。钢锭首先在均热炉中加热至约1200℃,随后转移至8000至15000吨级的大型自由锻水压机下,反复进行「镦粗」和「拔长」加工。
- 镦粗: 通过轴向压缩使钢锭变短、截面增大,以改善内部组织并减少缩孔等铸造缺陷。- 拔长: 通过反复锻打使钢锭沿轴向延伸,逐渐形成大型圆柱形坯料。
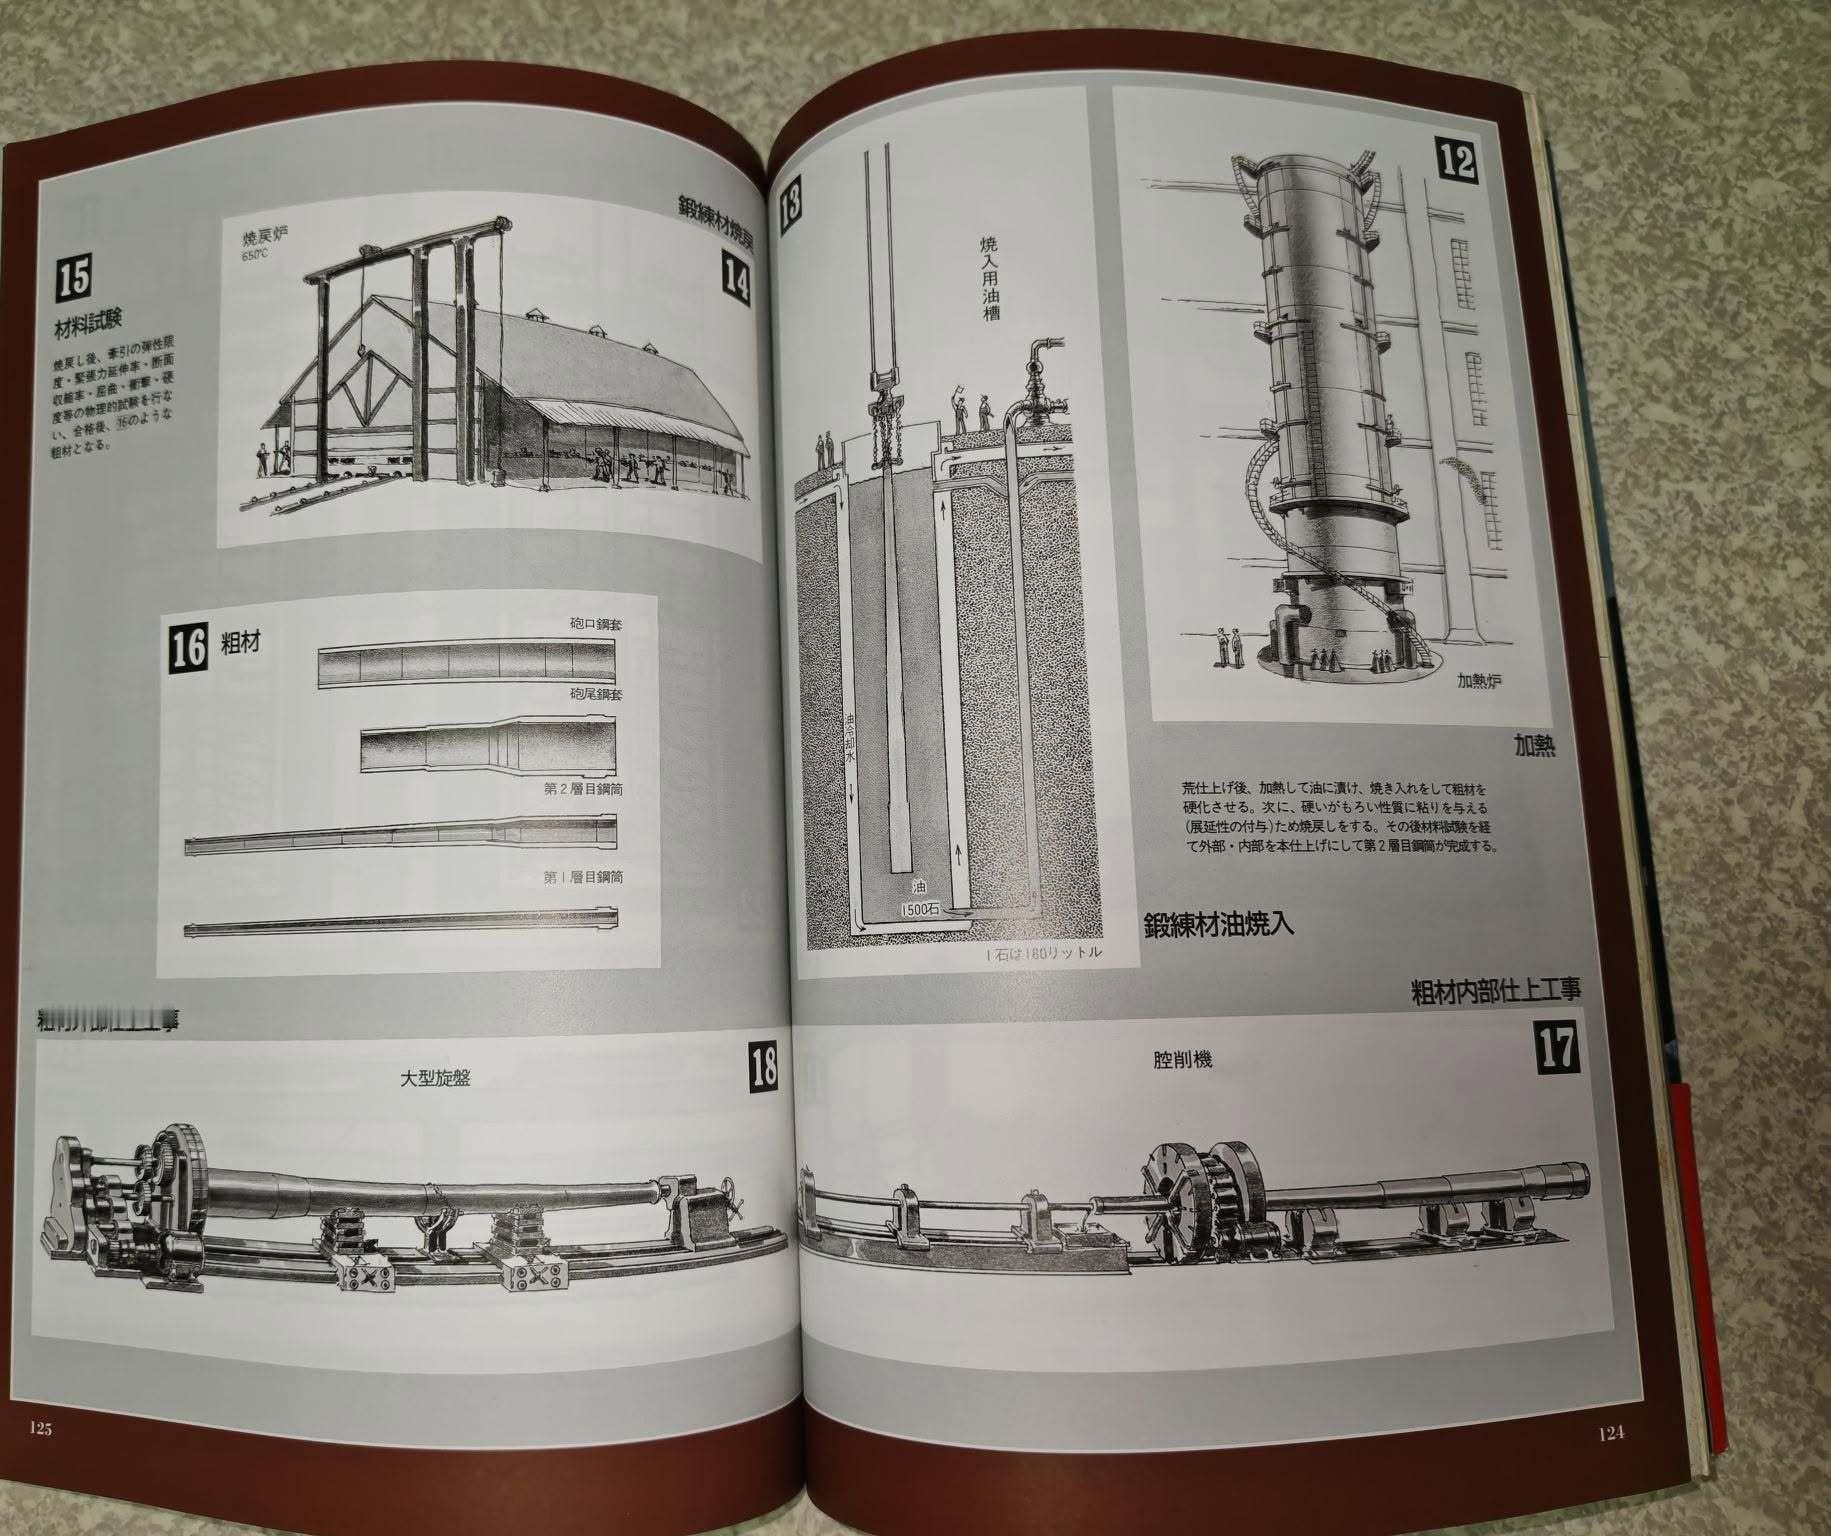
随后,利用大型芯棒从钢坯中心热冲出初始通孔,使金属纤维流线尽可能沿炮管轴向分布。为了避免近20米长的炮管部件在热处理过程中因自身重量发生弯曲,粗加工后的管件通常需要吊入深达25至30米的立式加热井中进行加热,随后垂直转移至大型立式淬火槽中完成淬火及后续调质处理。
3. 预应力复合结构:热套法与钢丝缠绕法
在大型舰炮的制造过程中,为了形成能够承受巨大膛压的多层复合炮管结构,历史上主要采用两种工艺路线。
路线A:多层炮管热套法(Built-up Construction / Shrinkage)
代表国家:美国(后期)、德国。
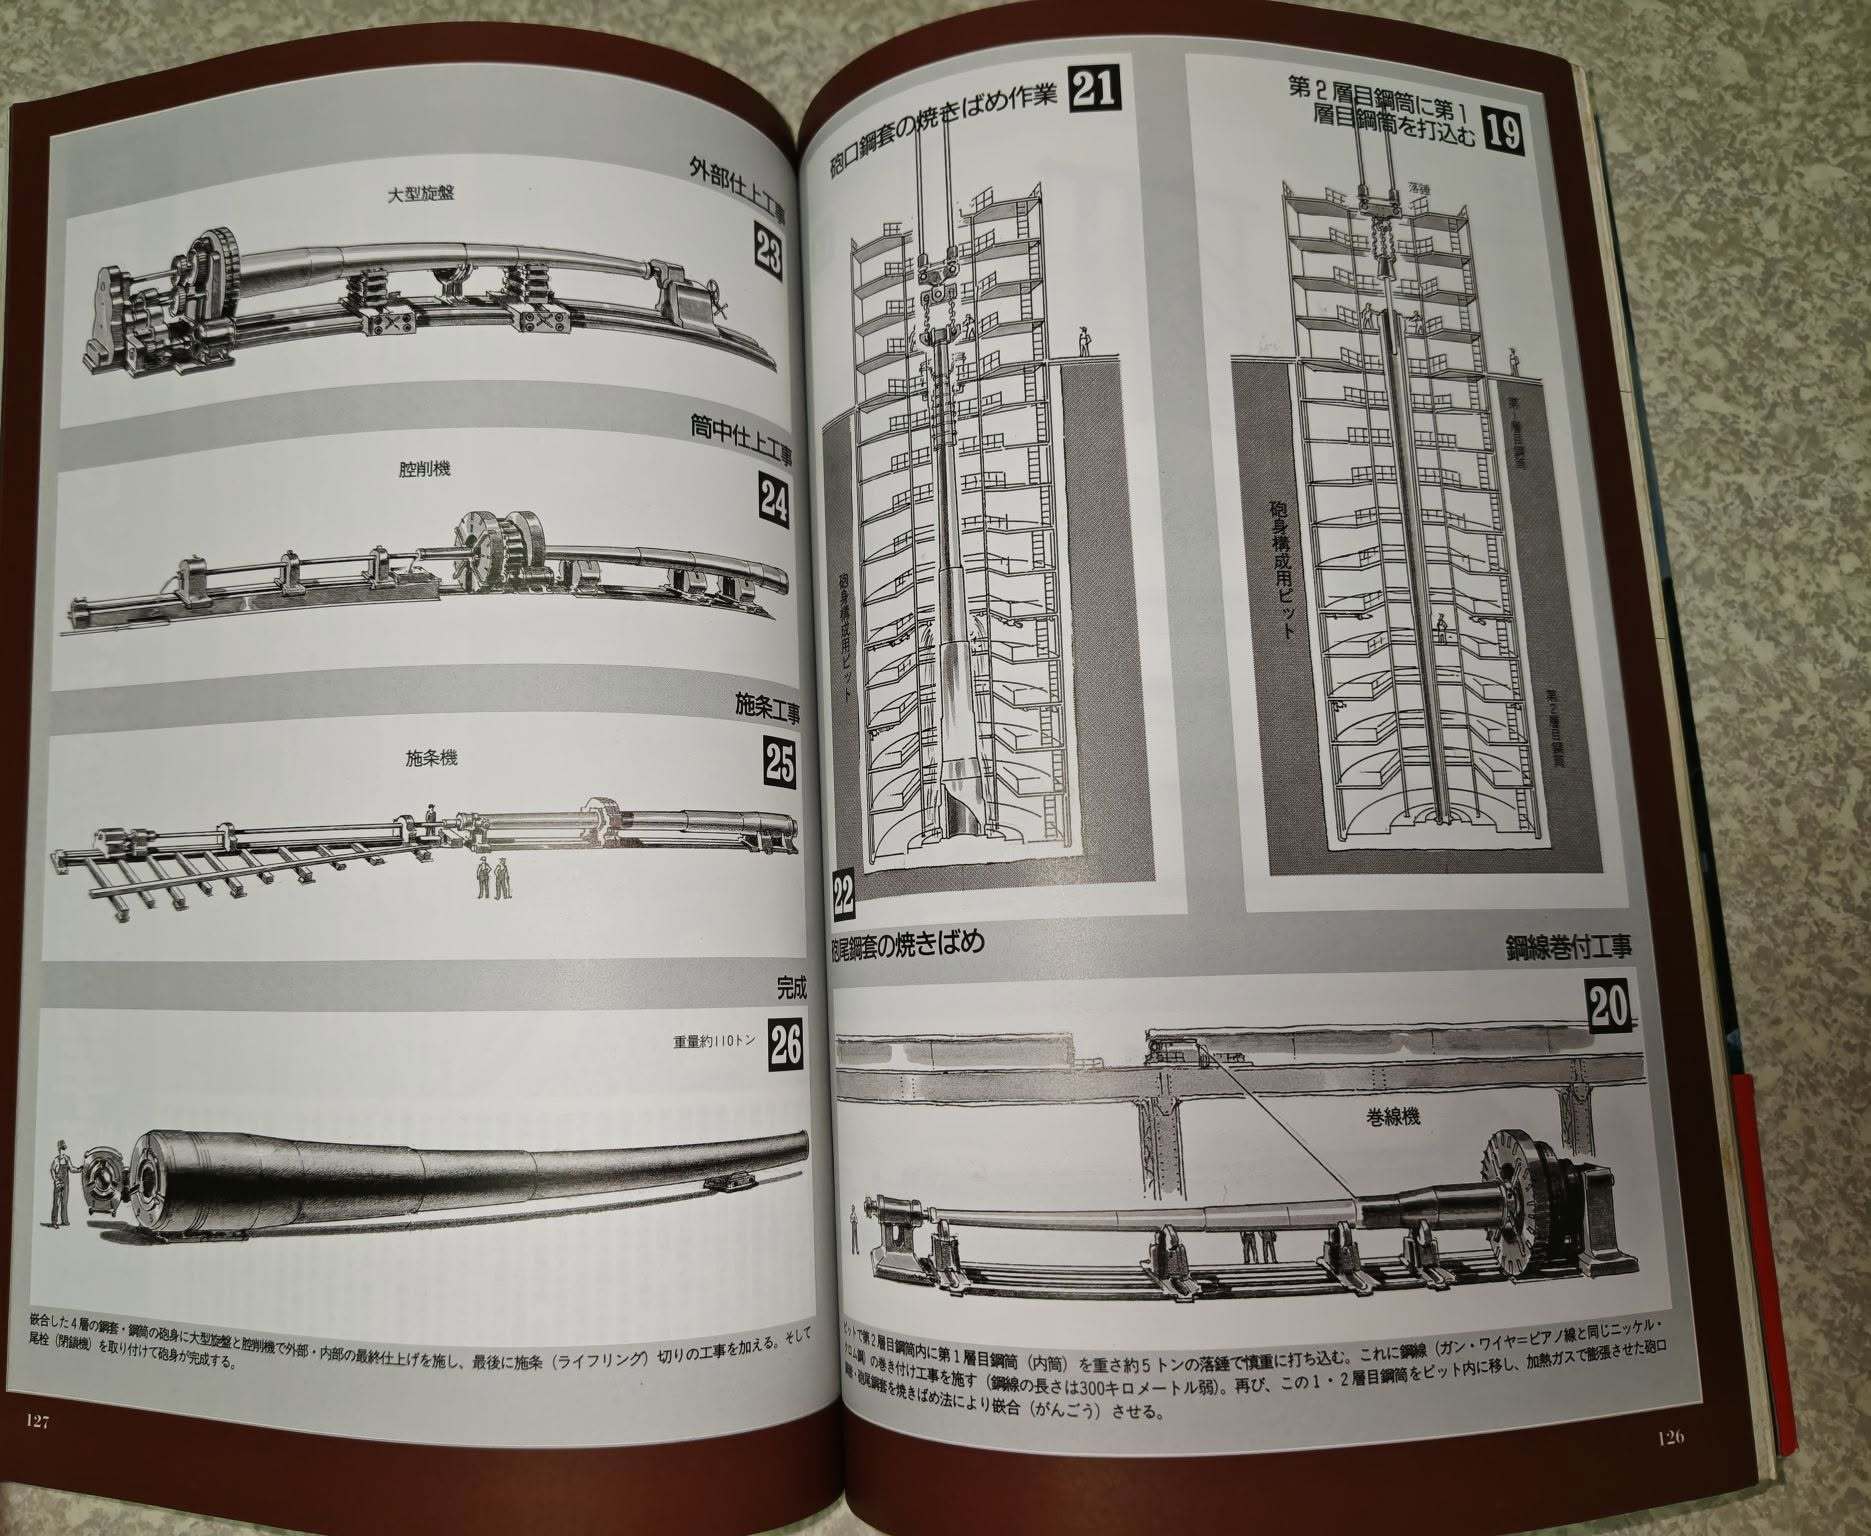
具体做法是将炮管分为多个同心圆筒结构,包括A管(内管)、B管(中间套筒)、C管(外套筒)以及炮尾部位的加强套筒。外层套筒的内径经过精密加工,使其略小于内层管件的外径,形成过盈配合。安装时,首先将外层套筒吊入深井式立式加热炉,加热至约300至400℃,使其受热膨胀。内层管件则保持常温。随后利用大型起重设备,将膨胀后的外套筒套装到内管外部。
待各层部件完全就位后,通过冷却使外层套筒收缩,从而紧紧抱住内层管件,在结构内部形成强大的预压应力。
路线B:钢丝缠绕法(Wire-Wound Construction)
代表国家:英国、日本海军早期至中期。
以长门级战列舰使用的41厘米舰炮早期设计为例,这种工艺是在A管外壁上,利用专用缠绕设备,以数吨级张力密集缠绕高强度冷拔碳素钢丝。钢丝截面通常为矩形,经过多层缠绕后,再在外部安装保护性套筒(Jacket)。部分大型舰炮的钢丝总长度可达数十公里甚至更长。
两种工艺的区别
钢丝缠绕法能够提供很强的周向约束能力,有利于承受炮膛内部产生的巨大压力,但其纵向刚度相对不足。
相比之下,整体式厚壁钢套筒能够同时提供较好的周向强度和纵向支撑。对于45至50倍口径的长身管舰炮而言,纵向刚度不足可能加剧炮管在自重作用下的下垂,并影响射击时的炮口振动和弹道精度。
因此,随着大型舰炮技术的发展,多层热套结构逐渐成为重要的制造路线。美国和德国较早采用热套结构,日本也在后期舰炮设计中逐步采用多层复合结构。
4. 深孔精密镗削、外形车削与药室加工
完成热套复合后的整体炮管,需要安装在大型卧式深孔镗床上进行精密加工。
这类设备的长度可达30至40米。加工过程中,炮管缓慢旋转,高刚性镗杆逐步进给,并使用大量切削液进行冷却和排屑,以保证炮膛内径、直线度和表面质量达到设计要求。
随后,对炮管外部进行车削加工,形成从炮尾向炮口逐渐变化的阶梯状外形,在保证结构强度的同时尽可能减轻重量。炮尾部分则需要精密加工出锥形药室及坡膛,并在炮尾端面加工断隔螺纹槽,用于安装韦林式断隔螺纹炮闩(Welin Breech Block)。
炮闩还需要配备铜质或其他可塑性闭气垫,以确保发射时能够有效密封炮膛,防止高压火药燃气从炮尾泄漏。
5. 核心工序:炮膛膛线加工(Rifling)
炮膛内孔和药室完成精加工后,就进入舰炮制造中极为重要的膛线加工阶段。
膛线加工设备
大型舰炮通常使用专用膛线加工机床,通过长轴、刮刀头(Rifling Head)及精密导向机构,在炮膛内壁逐步加工出螺旋形膛线。整个加工过程需要反复走刀数千次,每次切削量都非常小,最终形成深度和尺寸均匀的多条膛线沟槽。例如,长门级战列舰使用的41厘米舰炮采用右旋膛线,公开资料中常见的膛线数量为88条。
等齐膛线与渐速膛线
膛线根据缠度变化方式,主要分为等齐膛线和渐速膛线。
- 等齐膛线: 从炮尾到炮口的缠度保持一致,加工相对简单,但弹丸进入膛线时需要在较短距离内迅速获得旋转速度。- 渐速膛线: 从炮尾向炮口逐渐增加旋转速度。例如,炮尾处的缠度可以较缓,随后逐步过渡至炮口处更紧的缠度,使弹丸的旋转加速过程更加平缓。
对于重量达到一吨甚至更高的穿甲弹而言,渐速膛线有助于改善弹丸进入膛线时的受力状况,并降低膛线及弹体所承受的瞬时冲击。
6. 自紧工艺与可更换内衬管(Loose Liner)
大型舰炮的炮管寿命有限。根据炮弹类型、装药量和使用条件不同,主炮在全装药状态下的有效射击寿命可能只有数百发。
为了避免炮管磨损后整门火炮报废,部分大型舰炮采用了可更换内衬管设计。内衬管通过过盈配合等方式安装在炮管内部,达到磨损极限后,可以利用专用液压设备将其拆出并更换。
美国海军在二战后期的部分舰炮设计中采用了水压自紧技术(Autofrettage),例如衣阿华级战列舰装备的16英寸/50倍径Mark 7型舰炮。其基本原理是在炮管内部施加极高的液压,使内层金属发生受控的塑性变形。卸压后,外层弹性恢复会对内层产生压缩作用,从而在炮管内部形成预应力,提高其承受膛压的能力。
对于16英寸级大型舰炮而言,自紧工艺主要用于进一步改善炮管的应力分布,通常与多层热套结构配合使用,并不意味着可以完全取代外部套筒和加强结构。
7. 炮管自重下垂校正与最终验收
一根长度达到18至20米、重量达数十吨甚至上百吨的大型炮管,可以视为一根巨大的悬臂梁。当炮管安装在炮塔耳轴上并处于一定仰角时,炮管会因自身重量产生一定程度的下垂(Droop)。此外,阳光照射造成的炮管两侧温差,也可能引起微小的弯曲和偏移。
因此,在炮管设计、加工和装配阶段,工程师就必须充分考虑其结构刚度、重力变形和热变形,并通过专用测量设备进行炮膛轴线校准(Boresighting)及相关检测。
最终,舰炮还需要进行尺寸精度、材料性能、结构强度、密封性能以及实弹射击等一系列验收测试,确保其达到设计要求。一门14至16英寸级主力舰舰炮,从特种钢冶炼、大型锻造到精密加工和最终射击验收,整个制造周期可能长达12至18个月。它不仅是一件武器,更是工业文明黄金时代重型冶金、机械制造与精密工程技术的集大成之作。